Krimpen versus ultrasoon lassen voor de aansluiting van laadkabels voor elektrische voertuigen
Oct 12, 2026
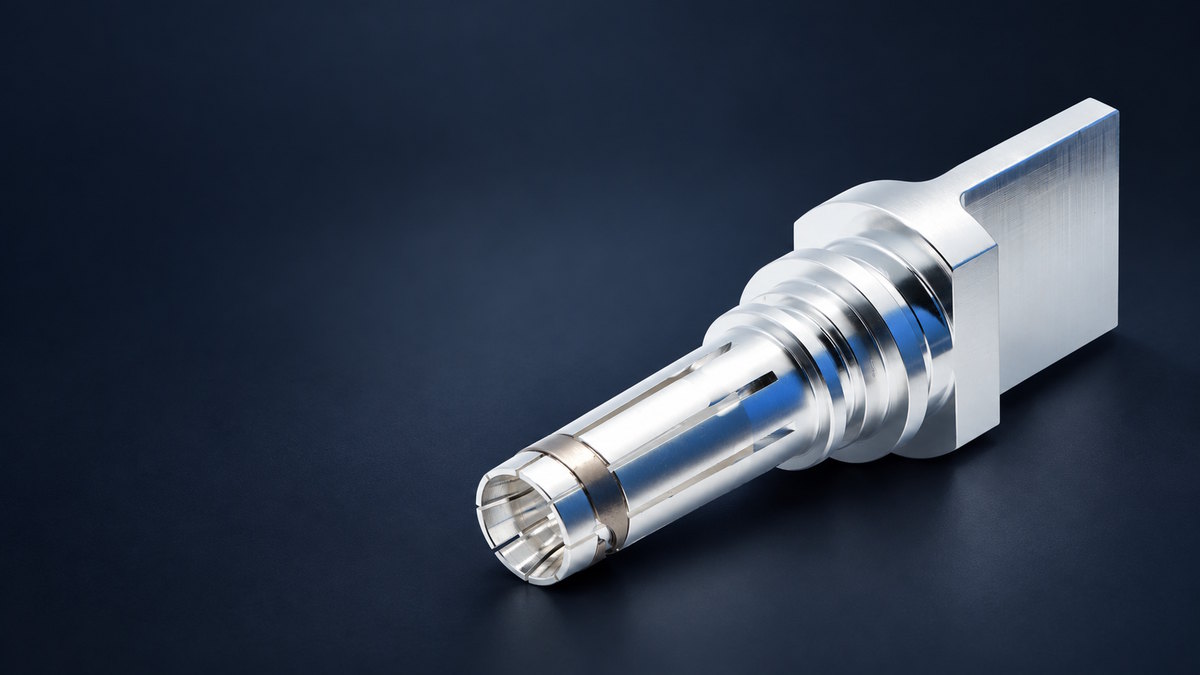
De verbinding tussen een laadkabel en de stroomaansluiting maakt deel uit van het stroomcircuit. Als de verbinding weerstand biedt, kan er plaatselijke warmteontwikkeling optreden. Als de verbinding mechanisch niet sterk genoeg is, kan deze tijdens gebruik instabiel worden. Zowel krimpen als ultrasoon metaallassen worden gebruikt voor kabel-contactverbindingen. De juiste methode hangt af van het contactontwerp, de constructie van de geleider, de beschikbare ruimte en hoe het proces kan worden gecontroleerd en geverifieerd. Dit artikel beschrijft de verbinding tussen de kabelgeleider en de achterkant van het contact. Het behandelt niet de aansluiting tussen de laadconnector en de laadpoort van het voertuig. Krimpen: Compressie rond de geleiderBij een geklemde verbinding drukt een gereedschap de klemhuls van het contact rond de geleider. De verbinding moet elektrische continuïteit garanderen en tegelijkertijd de geleider stevig vasthouden. Het contact en de geleider moeten op elkaar afgestemd zijn en het krimpproces moet gecontroleerd worden. Relevante factoren zijn onder andere de doorsnede van de geleider en de draadconstructie, de afmetingen van de krimphuls, de matrijskeuze, de krimphoogte, de draadpositie en de conditie van de draad. Een onvoldoende gecomprimeerde of slecht passende krimpverbinding houdt de geleider mogelijk niet goed vast. Overmatige compressie kan de draden beschadigen of het contact vervormen. Het uiterlijk van een krimpverbinding alleen zegt niets over de elektrische en mechanische eisen waaraan deze moet voldoen. Ultrasoon lassen: een vastestofverbindingUltrasoon metaallassen verbindt de geleider met een compatibel contactoppervlak door middel van druk en hoogfrequente mechanische trillingen. Bij dit proces wordt geen soldeer of vulmateriaal gebruikt. Het vereist een geschikte lasruimte en een mal die de onderdelen op hun plaats houdt. Het geleidermateriaal en de draadconfiguratie, de contactgeometrie, het lasoppervlak, het ontwerp van de mal en de procesinstellingen hebben allemaal invloed op het resultaat. Het lasproces vereist een gedefinieerd werkingsgebied, met controles die zijn afgestemd op het ontwerp van de verbinding. Wat de twee methoden vereisenOverwegingKrimpenUltrasoon lassenGezamenlijke vormingDe contacthuls wordt om de geleider heen samengedrukt.Druk en trillingen vormen een vaste metalen verbinding.ContactgeometrieEen huls die is ontworpen om zich om de geleider heen te vervormen.Een geschikt lasoppervlak en toegang voor het gereedschap en de bevestiging.ProcesbesturingMatrijs, krimphoogte, kracht, geleiderpositie, draadconditieEnergie, druk, trilling, tijd, positionering, toestand van het armatuurMogelijke controlesAfmetingen, visuele inspectie, dwarsdoorsnede, trekkrachtProcesregistraties, visuele inspectie, dwarsdoorsnede, trekkracht Laten we twee contactontwerpen bekijken. Het ene ontwerp heeft een gesloten krimphuls die is afgestemd op een specifieke geleider; de procescontrole kan bestaan uit het matchen van draad en matrijs en het controleren van de krimphoogte. Het andere ontwerp heeft een vlak aansluitvlak dat is ontworpen voor ultrasoon lassen, waarbij het lasoppervlak, de positie van de geleider en de lasparameters belangrijke controlefactoren zijn. Deze ontwerpen laten zien waarom de geometrie van de verbinding bepalend is voor de proceskeuze. Beide methoden kunnen een acceptabele verbinding opleveren als het contact, de geleider en het proces op elkaar zijn afgestemd. De uiteindelijke constructie moet echter nog steeds voldoen aan de elektrische en mechanische eisen. Weerstand en warmte bij de aansluitingDe weerstand bij de verbinding tussen de geleider en het contactpunt draagt bij aan de warmteontwikkeling wanneer er stroom doorheen loopt. Inconsistent contact binnen de verbinding, beschadigde draden of een ongeschikte geometrie kunnen de weerstand beïnvloeden. Bijvoorbeeld een gezamenlijke weerstand van 0,1 mΩ bij 300 A zou verdwijnen 9 WGebaseerd op P=I²RP=I²R. Dit is een illustratieve berekening, geen producttestresultaat. Het beschrijft het elektrisch vermogen dat wordt gedissipeerd bij de aangenomen weerstand; het voorspelt geen temperatuurstijging. De werkelijke temperatuur hangt af van de complete constructie en hoe de warmte zich daarin verplaatst. Een lage initiële weerstandsmeting is geen garantie voor prestaties op lange termijn. De geassembleerde connector moet worden getest onder omstandigheden die relevant zijn voor het beoogde gebruik, met consistente meetmethoden en gedefinieerde testpunten. Een methode kiezen voor het contactontwerpBegin met de geometrie van de achterzijde van het contact en de kabelgeleider. Het gekozen proces moet passen bij de afmetingen en de structuur van de geleider, de beschikbare montageruimte en de manier waarop de connector wordt gemonteerd. Ook het productievolume en de procesbeheersing zijn van belang. Krimpen en ultrasoon lassen vereisen verschillende gereedschappen en procescontroles. De methode moet reproduceerbaar zijn voor het beoogde productieproces. De nominale stroomsterkte is een onderdeel van de toepassing, maar bepaalt op zichzelf niet de aansluitmethode. De contact-, geleider-, montage- en thermische eisen moeten gezamenlijk in overweging worden genomen. Het voltooide verbindingsstuk controlerenMogelijke controles omvatten visuele en dimensionale inspectie, beoordeling van de krimphoogte of het lasoppervlak, inspectie van de dwarsdoorsnede, trekkrachtmeting, weerstandsmeting en temperatuurstijgingsmeting. De juiste combinatie hangt af van het ontwerp van de verbinding en het validatieplan. Deze tests beantwoorden verschillende vragen. Een verbinding kan weliswaar aan de trekkrachteis voldoen, maar toch nog aparte weerstands- en temperatuurstijgingstests nodig hebben. Mechanische retentie alleen is geen garantie voor elektrische prestaties. Voor productievalidatie kunnen tests ook worden herhaald na relevante veroudering of blootstelling aan de omgeving. Acceptatiegrenzen en testomstandigheden moeten worden gedefinieerd voor het specifieke contact en de kabelassemblage; resultaten van het ene ontwerp zijn niet automatisch van toepassing op een ander ontwerp. De beëindiging afstemmen op het contactZowel krimpen als ultrasoon lassen zijn geschikt voor het aansluiten van laadkabels voor elektrische voertuigen. De contactgeometrie en de constructie van de geleider bepalen welk proces gebruikt kan worden; testen tonen aan of de uiteindelijke verbinding aan de eisen voldoet. Workersbee biedt ondersteuning voor op maat gemaakte laadcontacten voor elektrische voertuigen, gebaseerd op een tekening, voorbeeld of bestaande connector. De contactgeometrie en de vereisten voor de geleideraansluiting kunnen tijdens het project worden besproken. Zie EV-laadconnector contactpunten.
LEES VERDER



 Nederlands