Contactweerstand

  • Hoe contactkracht en geometrie de prestaties van EV-laadconnectoren beïnvloeden
    Hoe contactkracht en geometrie de prestaties van EV-laadconnectoren beïnvloeden
    Oct 26, 2026
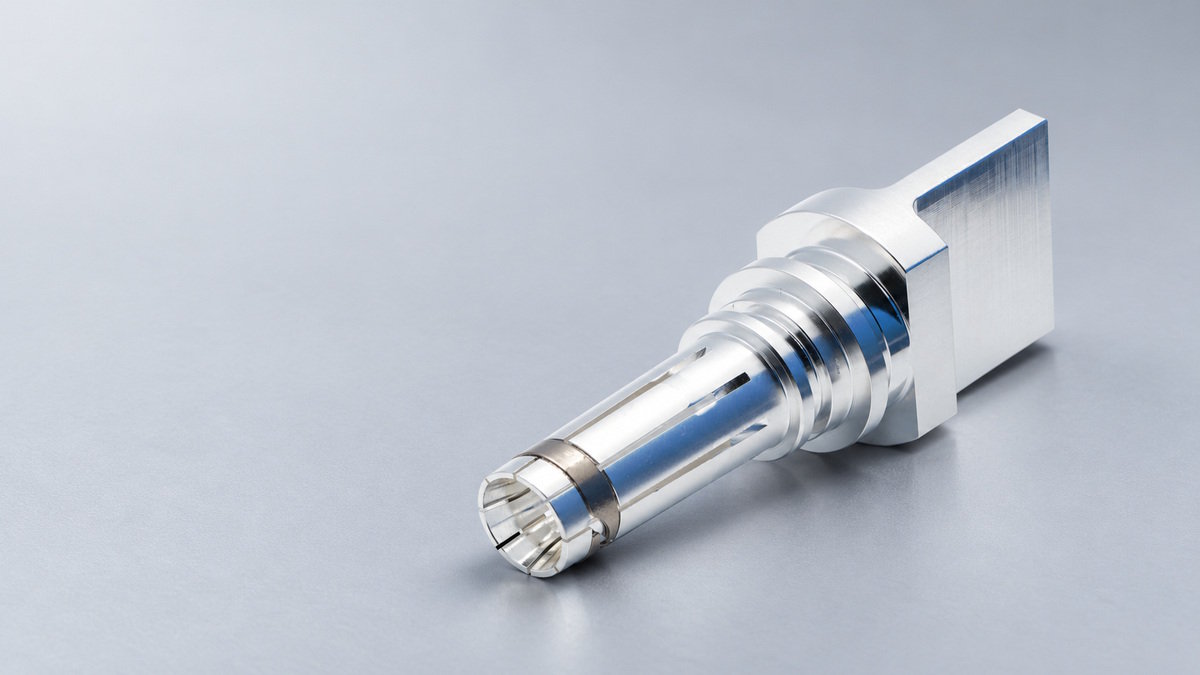
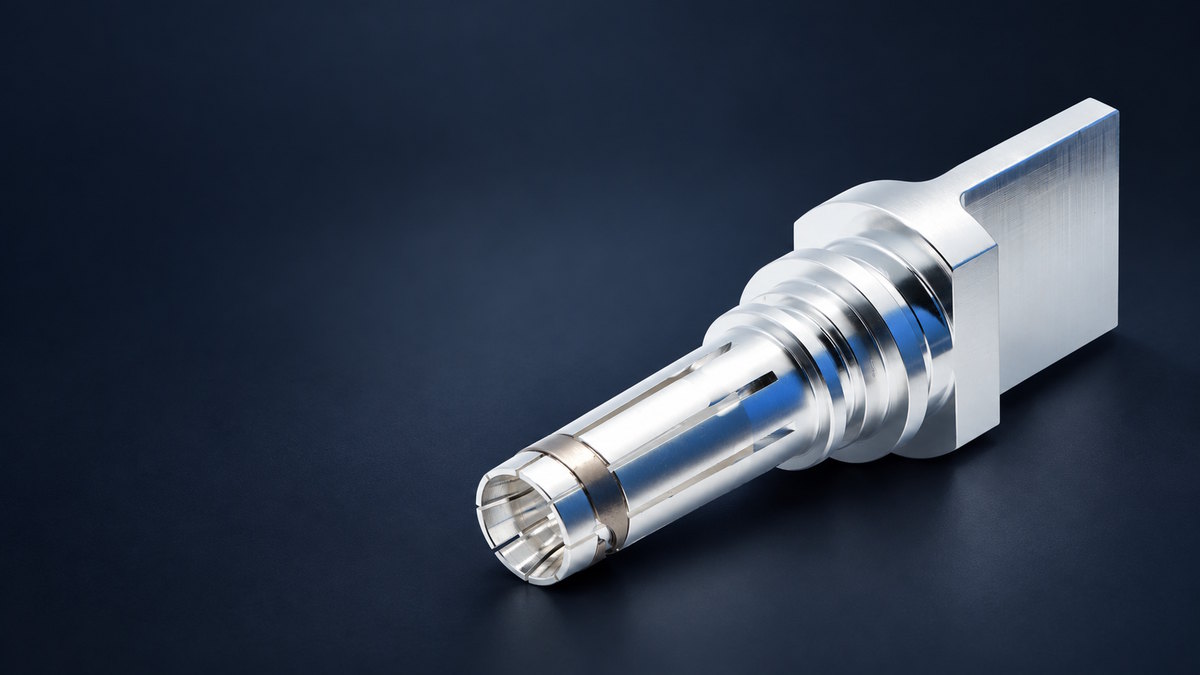
    Een contact kan bij een eerste elektrische test goed presteren, maar zich na herhaaldelijk aansluiten anders gedragen. In dat geval is de contactkracht een van de factoren die onderzocht moeten worden, naast de veergeometrie, de passing, het materiaal en de oppervlakteconditie. De contactkracht zorgt ervoor dat de contactoppervlakken elektrisch met elkaar verbonden blijven. De geometrie van de veer bepaalt hoe deze doorbuigt en waar de druk wordt uitgeoefend. Samen beïnvloeden deze ontwerpkenmerken de elektrische prestaties, de benodigde contactkracht en de slijtage.  Drie krachten, drie verschillende metingenNormale contactkracht drukt de geleidende oppervlakken tegen elkaar. Inbreng- en uittrekkracht is de kracht die nodig is om de complete connector te verbinden of los te koppelen. Terminale retentiekracht Dit meet hoe stevig een terminal in de behuizing vastzit. De metingen zijn aan elkaar gerelateerd, maar niet uitwisselbaar. De inbrengkracht omvat de weerstand van de contacten en andere onderdelen van de assemblage, zoals afdichtingen en vergrendelingsmechanismen. Een hoge inbrengkracht alleen zegt niets over de hoeveelheid kracht die op een elektrisch contact werkt. De retentie van de terminal is een aparte meting, hoewel beweging of verkeerde uitlijning van de terminal de contactinterface kan beïnvloeden.  Hoe geometrie de contactkracht beïnvloedtBij een veercontactontwerp buigt de veer door wanneer de bijbehorende pen erin gaat. De lengte en dikte van de balk, de kromming, de sleuven en het contactpunt beïnvloeden allemaal die doorbuiging en de resulterende kracht. De passing tussen de pen en de bus is ook belangrijk: dimensionale variaties kunnen de mate waarin de veer doorbuigt in de gemonteerde connector beïnvloeden. De geometrie beïnvloedt ook de drukverdeling en de beweging van de oppervlakken ten opzichte van elkaar. Sommige ontwerpen maken gebruik van glijdend contact, wat onder bepaalde omstandigheden specifieke oppervlaktelagen kan beschadigen. Deze beweging draagt ​​ook bij aan slijtage. Een verandering in de geometrie kan daarom meerdere gevolgen tegelijk hebben. Het wijzigen van de afmetingen van een balk kan de veerkracht veranderen; het veranderen van het contactpunt kan de drukverdeling of het glijpad beïnvloeden. Het resultaat moet worden gemeten in het complete contactontwerp.  Welke invloed heeft contactkracht op weerstand en slijtage?Metalen oppervlakken raken elkaar op microscopisch kleine hoogteverschillen in plaats van over hun volledige zichtbare oppervlak. Contactkracht kan deze hoogteverschillen vervormen en geleidende paden creëren. Dat kan de vernauwing op het grensvlak verminderen, maar het resultaat hangt ook af van de materialen, de beplating, de oppervlakteconditie en de dimensionale pasvorm. Meer kracht betekent niet automatisch minder weerstand of een langere levensduur. Als het oppervlak beschadigd is of de onderdelen niet goed passen, lost het verhogen van de kracht het probleem mogelijk niet op. Het kan ook de wrijving tijdens het aansluiten vergroten en slijtage veroorzaken. De invloed op de inbrengkracht hangt af van de volledige connectorconstructie. Bij het overwegen van een wijziging, vergelijk het elektrische resultaat met het mechanische resultaat. Een verbetering in één van beide betekent niet automatisch dat het algehele ontwerp beter is.  Het evalueren van een geometrische veranderingOverweeg een ontwerpbeoordeling gericht op de weerstand die verandert na herhaaldelijk contact. Het team kan de initiële metingen vergelijken met de metingen na elke cyclus, en vervolgens de contactoppervlakken en de staat van de veer inspecteren op slijtage, vervorming of veranderingen in de passing. Als het bewijsmateriaal wijst op de contactgeometrie, kan het team een ​​aangepast veerontwerp vergelijken met het basisontwerp. Voordat er getest wordt, moet worden vastgesteld wat het beoogde effect van de wijziging is – bijvoorbeeld een verandering in de veerbuiging of de contactpositie. Vervolgens moet de contactweerstand en de inbreng- of uittrekkracht onder herhaalbare omstandigheden worden gemeten. De temperatuurstijging kan ook nuttig zijn bij stroomtoevoer, maar deze weerspiegelt het volledige stroompad en de warmteafvoer, dus moet deze worden geïnterpreteerd in samenhang met de elektrische en mechanische metingen. Herhaal de relevante controles na het vereiste aantal koppelingscycli. Als de weerstand verbetert, maar de inbrengkracht of slijtage de projectlimieten overschrijdt, is de afweging verschoven. Als de weerstand na de cycli nog steeds verandert, inspecteer dan de oppervlakken en de passing voordat u ervan uitgaat dat er meer kracht nodig is. Dit is een illustratieve ontwerpbeoordeling, geen rapport over een specifiek product of testresultaat. Acceptatiegrenzen en testomstandigheden zijn afhankelijk van de connector en de toepassing ervan. Een geometrische aanpassing is nuttig wanneer uit metingen blijkt dat het oorspronkelijke prestatieprobleem hiermee wordt opgelost en er geen groter probleem elders in de connector ontstaat.  Veelgestelde vragensKan de inbrengkracht worden gebruikt om de contactkracht te schatten?Nee. De insteekkracht meet de kracht die nodig is om de complete connector aan te sluiten. Deze kracht omvat de weerstand van de elektrische contacten en andere onderdelen van de assemblage, zoals afdichtingen en vergrendelingsmechanismen. De insteekkracht kan aangeven hoeveel kracht er nodig is om de connector aan te sluiten, maar geeft niet de kracht weer die op een individueel elektrisch contact werkt. Contactkracht, insteek- en uittrekkracht en klemkracht zijn afzonderlijke metingen. Verlaagt een hogere contactkracht altijd de contactweerstand?Nee. Contactkracht kan helpen bij het creëren van geleidende paden tussen microscopisch kleine verhogingen op de contactoppervlakken, maar de weerstand hangt ook af van het materiaal, de beplating, de oppervlakteconditie en de dimensionale passing. Het verhogen van de kracht lost een beschadigd oppervlak of een slechte passing mogelijk niet op. Het kan ook de wrijvingsweerstand tijdens het contact vergroten en slijtage veroorzaken. Elektrische en mechanische resultaten moeten samen worden beoordeeld. Wat moet er gecontroleerd worden als de contactweerstand verandert na herhaaldelijk koppelen?Vergelijk de contactweerstandsmetingen die vóór en na de vereiste koppelingscycli onder herhaalbare omstandigheden zijn uitgevoerd. Inspecteer de contactoppervlakken en de veer op slijtage of vervorming en controleer de passing tussen de pen en de bus. Deze controles kunnen helpen bij het onderzoeken van mogelijke verbanden met de contactgeometrie, de oppervlakteconditie of de passing voordat een ontwerpwijziging wordt overwogen. Hoe moet een verandering in de geometrie van een veercontact worden beoordeeld?Definieer eerst wat de wijziging moet bewerkstelligen, zoals het aanpassen van de veeruitslag of de contactpositie. Vergelijk het herziene ontwerp met het basisontwerp onder herhaalbare omstandigheden, waarbij de contactweerstand en de in- en uittrekkracht worden gemeten. Herhaal de relevante controles na het vereiste aantal koppelingscycli en inspecteer op slijtage. De temperatuurstijging kan ook worden gemeten terwijl er stroom loopt, maar deze weerspiegelt het volledige stroompad en de warmteafvoer, dus moet deze worden geïnterpreteerd in samenhang met de elektrische en mechanische metingen. Testomstandigheden en acceptatiegrenzen zijn afhankelijk van de connector en de toepassing ervan.
    LEES VERDER
  • Krimpen versus ultrasoon lassen voor de aansluiting van laadkabels voor elektrische voertuigen
    Krimpen versus ultrasoon lassen voor de aansluiting van laadkabels voor elektrische voertuigen
    Oct 12, 2026
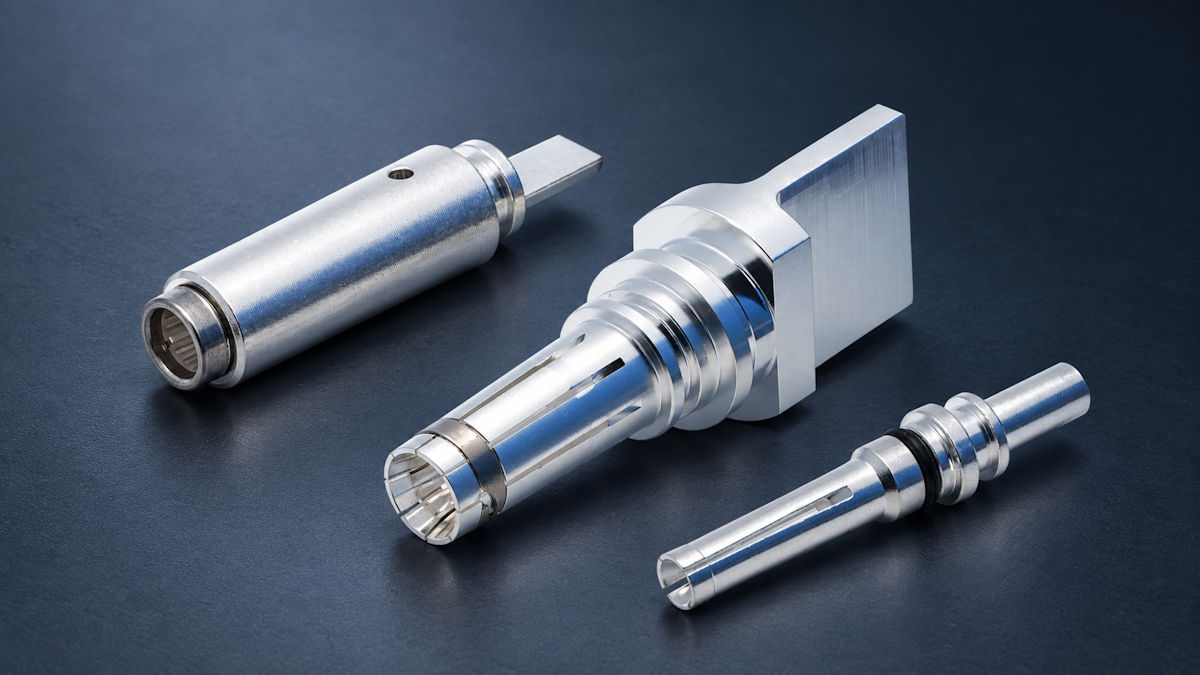
    De verbinding tussen een laadkabel en de stroomaansluiting maakt deel uit van het stroomcircuit. Als de verbinding weerstand biedt, kan er plaatselijke warmteontwikkeling optreden. Als de verbinding mechanisch niet sterk genoeg is, kan deze tijdens gebruik instabiel worden. Zowel krimpen als ultrasoon metaallassen worden gebruikt voor kabel-contactverbindingen. De juiste methode hangt af van het contactontwerp, de constructie van de geleider, de beschikbare ruimte en hoe het proces kan worden gecontroleerd en geverifieerd. Dit artikel beschrijft de verbinding tussen de kabelgeleider en de achterkant van het contact. Het behandelt niet de aansluiting tussen de laadconnector en de laadpoort van het voertuig.  Krimpen: Compressie rond de geleiderBij een geklemde verbinding drukt een gereedschap de klemhuls van het contact rond de geleider. De verbinding moet elektrische continuïteit garanderen en tegelijkertijd de geleider stevig vasthouden. Het contact en de geleider moeten op elkaar afgestemd zijn en het krimpproces moet gecontroleerd worden. Relevante factoren zijn onder andere de doorsnede van de geleider en de draadconstructie, de afmetingen van de krimphuls, de matrijskeuze, de krimphoogte, de draadpositie en de conditie van de draad. Een onvoldoende gecomprimeerde of slecht passende krimpverbinding houdt de geleider mogelijk niet goed vast. Overmatige compressie kan de draden beschadigen of het contact vervormen. Het uiterlijk van een krimpverbinding alleen zegt niets over de elektrische en mechanische eisen waaraan deze moet voldoen.  Ultrasoon lassen: een vastestofverbindingUltrasoon metaallassen verbindt de geleider met een compatibel contactoppervlak door middel van druk en hoogfrequente mechanische trillingen. Bij dit proces wordt geen soldeer of vulmateriaal gebruikt. Het vereist een geschikte lasruimte en een mal die de onderdelen op hun plaats houdt. Het geleidermateriaal en de draadconfiguratie, de contactgeometrie, het lasoppervlak, het ontwerp van de mal en de procesinstellingen hebben allemaal invloed op het resultaat. Het lasproces vereist een gedefinieerd werkingsgebied, met controles die zijn afgestemd op het ontwerp van de verbinding.  Wat de twee methoden vereisenOverwegingKrimpenUltrasoon lassenGezamenlijke vormingDe contacthuls wordt om de geleider heen samengedrukt.Druk en trillingen vormen een vaste metalen verbinding.ContactgeometrieEen huls die is ontworpen om zich om de geleider heen te vervormen.Een geschikt lasoppervlak en toegang voor het gereedschap en de bevestiging.ProcesbesturingMatrijs, krimphoogte, kracht, geleiderpositie, draadconditieEnergie, druk, trilling, tijd, positionering, toestand van het armatuurMogelijke controlesAfmetingen, visuele inspectie, dwarsdoorsnede, trekkrachtProcesregistraties, visuele inspectie, dwarsdoorsnede, trekkracht Laten we twee contactontwerpen bekijken. Het ene ontwerp heeft een gesloten krimphuls die is afgestemd op een specifieke geleider; de procescontrole kan bestaan ​​uit het matchen van draad en matrijs en het controleren van de krimphoogte. Het andere ontwerp heeft een vlak aansluitvlak dat is ontworpen voor ultrasoon lassen, waarbij het lasoppervlak, de positie van de geleider en de lasparameters belangrijke controlefactoren zijn. Deze ontwerpen laten zien waarom de geometrie van de verbinding bepalend is voor de proceskeuze. Beide methoden kunnen een acceptabele verbinding opleveren als het contact, de geleider en het proces op elkaar zijn afgestemd. De uiteindelijke constructie moet echter nog steeds voldoen aan de elektrische en mechanische eisen.   Weerstand en warmte bij de aansluitingDe weerstand bij de verbinding tussen de geleider en het contactpunt draagt ​​bij aan de warmteontwikkeling wanneer er stroom doorheen loopt. Inconsistent contact binnen de verbinding, beschadigde draden of een ongeschikte geometrie kunnen de weerstand beïnvloeden. Bijvoorbeeld een gezamenlijke weerstand van 0,1 mΩ bij 300 A zou verdwijnen 9 WGebaseerd op P=I²RP=I²R. Dit is een illustratieve berekening, geen producttestresultaat. Het beschrijft het elektrisch vermogen dat wordt gedissipeerd bij de aangenomen weerstand; het voorspelt geen temperatuurstijging. De werkelijke temperatuur hangt af van de complete constructie en hoe de warmte zich daarin verplaatst. Een lage initiële weerstandsmeting is geen garantie voor prestaties op lange termijn. De geassembleerde connector moet worden getest onder omstandigheden die relevant zijn voor het beoogde gebruik, met consistente meetmethoden en gedefinieerde testpunten.  Een methode kiezen voor het contactontwerpBegin met de geometrie van de achterzijde van het contact en de kabelgeleider. Het gekozen proces moet passen bij de afmetingen en de structuur van de geleider, de beschikbare montageruimte en de manier waarop de connector wordt gemonteerd. Ook het productievolume en de procesbeheersing zijn van belang. Krimpen en ultrasoon lassen vereisen verschillende gereedschappen en procescontroles. De methode moet reproduceerbaar zijn voor het beoogde productieproces. De nominale stroomsterkte is een onderdeel van de toepassing, maar bepaalt op zichzelf niet de aansluitmethode. De contact-, geleider-, montage- en thermische eisen moeten gezamenlijk in overweging worden genomen.  Het voltooide verbindingsstuk controlerenMogelijke controles omvatten visuele en dimensionale inspectie, beoordeling van de krimphoogte of het lasoppervlak, inspectie van de dwarsdoorsnede, trekkrachtmeting, weerstandsmeting en temperatuurstijgingsmeting. De juiste combinatie hangt af van het ontwerp van de verbinding en het validatieplan. Deze tests beantwoorden verschillende vragen. Een verbinding kan weliswaar aan de trekkrachteis voldoen, maar toch nog aparte weerstands- en temperatuurstijgingstests nodig hebben. Mechanische retentie alleen is geen garantie voor elektrische prestaties. Voor productievalidatie kunnen tests ook worden herhaald na relevante veroudering of blootstelling aan de omgeving. Acceptatiegrenzen en testomstandigheden moeten worden gedefinieerd voor het specifieke contact en de kabelassemblage; resultaten van het ene ontwerp zijn niet automatisch van toepassing op een ander ontwerp.  De beëindiging afstemmen op het contactZowel krimpen als ultrasoon lassen zijn geschikt voor het aansluiten van laadkabels voor elektrische voertuigen. De contactgeometrie en de constructie van de geleider bepalen welk proces gebruikt kan worden; testen tonen aan of de uiteindelijke verbinding aan de eisen voldoet. Workersbee biedt ondersteuning voor op maat gemaakte laadcontacten voor elektrische voertuigen, gebaseerd op een tekening, voorbeeld of bestaande connector. De contactgeometrie en de vereisten voor de geleideraansluiting kunnen tijdens het project worden besproken. Zie EV-laadconnector contactpunten.
    LEES VERDER
  • Dikte van de zilverlaag voor laadcontacten van elektrische voertuigen: hoeveel is genoeg?
    Dikte van de zilverlaag voor laadcontacten van elektrische voertuigen: hoeveel is genoeg?
    Sep 17, 2026
    Voor veel elektrische connectoren valt verzilvering binnen een bepaald bereik. Referentiebereik van 4–10 μmDat is een nuttig uitgangspunt, maar het is geen universele specificatie voor laadcontacten voor elektrische voertuigen. Een zilverlaag van 5 μm kan voor het ene contact voldoende zijn en voor het andere onvoldoende. Het resultaat hangt af van waar de dikte wordt gemeten, hoeveel contactkracht er wordt uitgeoefend, hoe vaak de connector wordt aangesloten en aan welke trillingen, temperaturen en vervuiling deze wordt blootgesteld. Stroomsterkte is belangrijk omdat contactweerstand warmte genereert. Dit vertaalt zich echter niet direct in een vereist aantal microns. De coating moet gedurende de gehele verwachte levensduur goed samenwerken met de contactstructuur.  Wat betekent dat diktegetal nu eigenlijk?Een tekening waarop alleen staat "verzilverd, 5 μm" laat diverse vragen onbeantwoord. Is 5 μm de productiedoelstelling, het gemiddelde over het hele onderdeel, of de minimaal toegestane dikte op het contactoppervlak? Verwijst het alleen naar de zilverlaag, of naar zilver plus een onderlaag? Deze verschillen zijn van belang:Nominale dikte is het doelwit dat wordt gebruikt om het galvaniseerproces te controleren.Gemiddelde dikte wordt berekend op basis van geselecteerde metingen en kan plaatselijke dunne plekken maskeren.Minimale lokale dikte is de laagst acceptabele waarde op een bepaald meetpunt.Totale laagdikte kan koper, nikkel of een andere onderlaag onder het zilver bevatten. Voor een betrouwbaar contact is de minimale lokale zilverdikte in de contactzone doorgaans de meest bruikbare waarde. Galvaniseren verloopt niet overal met dezelfde snelheid. Randen, blootgestelde gedeelten, uitsparingen, boringen en groeven kunnen verschillende hoeveelheden metaal ontvangen. Een onderdeel kan aan een gemiddelde eis voldoen, terwijl de daadwerkelijke contactzone onder het beoogde minimum blijft. Ook de laagstructuur is van belang. Twee contactpunten kunnen weliswaar 6 μm zilver bevatten, maar gebruikmaken van verschillende substraten of onderlagen. Hun hechting, slijtvastheid en prestaties in diverse omgevingsomstandigheden hoeven dan niet hetzelfde te zijn. Een zinvolle specificatie moet daarom de coatingstructuur, het functionele gebied, de minimale lokale dikte en de meetlocatie vermelden.   Wat gebeurt er als het zilver te dun of te dik is?De dikte van de zilverlaag zorgt voornamelijk voor dekking en slijtagemarge. Een te dunne laag vermindert de betrouwbaarheidsmarge. Meer zilver kan de duurzaamheid verbeteren, maar alleen tot het punt waarop andere onderdelen van het contactontwerp de beperkende factor worden. VoorwaardeWaarschijnlijk effectTe dunSnellere slijtage, grotere gevoeligheid voor poriën en plaatselijke dunne plekken, en minder ruimte voor variatie in de productie.Geschikt voor de toepassingVoldoende dekking en slijtvastheid zonder onnodige kosten of afwijkende afmetingen.Dikker dan nodigHogere kosten en moeilijkere maatnauwkeurigheid, zonder evenredige toename van de levensduur.   Wanneer het zilver te dun isEen dunne coating kan nog steeds de eerste contactweerstandstest doorstaan. De zwakte kan pas aan het licht komen nadat de connector herhaaldelijk is aangesloten of is blootgesteld aan trillingen en temperatuurschommelingen. Het koppelen van de connectoren veroorzaakt verschuiving en materiaalverplaatsing op de contactpunten. Zelfs wanneer de connector aangesloten blijft, kunnen trillingen en thermische uitzetting microscopische bewegingen tussen de contactoppervlakken veroorzaken. Na verloop van tijd kunnen deze bewegingen de zilverlaag doorslijten en de onderliggende laag of het substraat blootleggen. Plaatselijke dunne plekken en poriën worden belangrijker naarmate de coating dunner wordt. Zodra het onderliggende materiaal blootligt, kunnen vocht of verontreinigingen bijdragen aan corrosieproducten in de buurt van de elektrische interface. Het praktische risico is niet per se een slechte geleidbaarheid op de eerste dag. Het risico is eerder dat de stabiele elektrische prestaties afnemen voordat de connector de vereiste levensduur bereikt.  Wanneer het zilver dikker isEen grotere dikte kan slijtage vertragen en meer marge bieden tegen lokale variaties. Dit is vaak nuttig wanneer het contact frequent moet worden gekoppeld of bestand moet zijn tegen veeleisende mechanische omstandigheden. Het voordeel is niet onbeperkt.Een dikkere laag verhoogt het gebruik van edelmetaal en de verwerkingskosten. Het kan ook de contactafmetingen, spelingen en passing beïnvloeden. Complexe geometrieën worden moeilijker uniform te plateren. Meer zilver kan ook geen oplossing bieden voor een slechte contactkrachtverdeling, instabiele geometrie, ernstige micromotie of een ongeschikt coatingtype. Zodra een van deze factoren de oorzaak is van het falen, levert een verdere verhoging van de dikte weinig extra voordeel op.  Waarom dezelfde 6 μm tot verschillende resultaten kan leidenNeem twee contactpunten in overweging die beide een minimale zilverdikte van 6 μm vereisen. Het eerste contact kenmerkt zich door een stabiele normaalkracht, gecontroleerde afveegbeweging, een beperkt aantal koppelingscycli en een relatief schone werkomgeving. De tweede variant wordt frequent gebruikt en blootgesteld aan trillingen van voertuigen, temperatuurschommelingen en zwavelhoudende verontreiniging. De geometrie ervan concentreert de krachten bovendien op een kleiner oppervlak. Het tweede contact heeft een kleinere betrouwbaarheidsmarge, ondanks dezelfde zilverdikte. Verbetering hiervan vereist mogelijk een dikkere functionele laag, harder zilver, een betere krachtverdeling, gecontroleerde smering of een andere onderlaag. Tests kunnen uitwijzen dat het veranderen van de contactgeometrie effectiever is dan het toevoegen van zilver. Daarom kan de dikte niet losgekoppeld worden van de mechanische interface.   Wat bepaalt de benodigde dikte?Zes factoren hebben de grootste invloed op de uiteindelijke eis.1. Contactkracht en geometrieDe contactkracht bepaalt hoe de contactoppervlakken elkaar raken en waar stroom door het grensvlak loopt. Een hogere kracht kan helpen om oppervlaktefilms te verstoren en stabiele geleidende plekken te creëren, maar kan ook de wrijving en slijtage verhogen. De geometrie bepaalt de krachtverdeling, de afveegwerking, het contactoppervlak en de locatie van het slijtspoor. Een coating die goed werkt op een breed, gelijkmatig belast oppervlak, kan anders presteren op een klein, sterk belast contactpunt. 2. PaarcycliElke verbinding en ontkoppeling verbruikt een deel van de beschikbare levensduur van de coating. Contacten die bedoeld zijn voor frequent gebruik hebben een grotere slijtagemarge nodig dan contacten waarvan verwacht wordt dat ze gedurende lange perioden verbonden blijven. De vereisten voor de uithardingscyclus moeten worden vastgesteld voordat de laagdikte definitief wordt bepaald. 3. Trillingen en microbewegingenEen volledig aangesloten connector is niet per se een statische interface. Trillingen van het voertuig en thermische uitzetting kunnen zeer kleine relatieve bewegingen tussen de contacten veroorzaken. Door deze wrijving kan de zilverlaag geleidelijk beschadigd raken en de contactweerstand toenemen, zelfs als de connector zelden wordt losgekoppeld. 4. Temperatuur en omgevingDe bedrijfstemperatuur beïnvloedt de contactmaterialen, de krachtrelaxatie, de diffusie en het gedrag van het smeermiddel. Vocht, zout, stof en zwavelhoudende gassen kunnen ook de oppervlaktecondities veranderen. Een contactpunt dat in een beschermde binnenomgeving wordt gebruikt, stelt niet dezelfde eisen aan de coating als een contactpunt dat wordt blootgesteld aan laadomstandigheden buitenshuis of industriële vervuiling. 5. Soort zilver en oppervlakteconditieFijnzilver, gehard zilver en zilverlegeringen hebben niet dezelfde geleidbaarheid, hardheid, wrijving of slijtage-eigenschappen. Een hardere laag kan de slijtvastheid verbeteren, maar de dikte alleen verklaart dat voordeel niet. Oppervlakteruwheid en smering kunnen ook van invloed zijn op de inbrengkracht, materiaaloverdracht en levensduur van de coating. 6. Productievariatie en beoogde levensduurEen specificatie moet rekening houden met normale procesvariaties en tegelijkertijd het functionele contactoppervlak beschermen. Als de productiedoelstelling te dicht bij de minimaal acceptabele dikte ligt, kunnen plaatselijke gebieden onder de vereiste dikte vallen, zelfs als het gemiddelde van de batch acceptabel lijkt. De dikte moet ook overeenkomen met de beoogde levensduur. Een contact dat is ontworpen voor beperkt gebruik en gecontroleerde omstandigheden heeft mogelijk niet dezelfde marge nodig als een contact dat jarenlang intensief gebruik en trillingen moet doorstaan.  Hebben AC- en DC-contacten verschillende diktes nodig?Wisselstroom (AC) en gelijkstroom (DC) bepalen op zichzelf niet de dikte van het zilver.DC-snellaadcontacten verwerken vaak hogere stromen en werken onder zwaardere thermische omstandigheden. Ze kunnen gebruikmaken van dikkere geleiders, een andere contactgeometrie, temperatuursensoren of vloeistofkoeling. Deze ontwerpverschillen kunnen leiden tot andere eisen aan de coating. Het huidige type is nog steeds niet de doorslaggevende factor.Een wisselstroomcontact dat wordt blootgesteld aan frequent contact, hoge trillingen, een zwakke contactkracht of een ruwe omgeving, heeft mogelijk een duurzamere coating nodig dan een gelijkstroomcontact dat onder stabiele omstandigheden werkt. Evenzo hoeft de dikte van een gelijkstroomcontact met een hoge stroomsterkte niet automatisch evenredig toe te nemen met de stroomsterkte.Een nuttige vergelijking bekijkt het volgende:Continue stroom en inschakelduur;Toegestane temperatuurstijging;Contactkracht en geometrie;Paringsfrequentie;Trilling;Bedrijfsomgeving;Verwachte levensduur. De stroomsterkte bepaalt de thermische eisen. Mechanische slijtage en blootstelling aan de omgeving bepalen hoeveel duurzaamheid van de coating nodig is om deze te behouden.  Hoe moet de dikte worden gespecificeerd en gecontroleerd?Een praktische eis voor galvaniseren moet vijf vragen beantwoorden.VereisteWat het beheertWat is de substraat- en laagstructuur?Verduidelijkt of het contact een onderlaag gebruikt en welke laag wordt gemeten.Waar is zilver nodig?Identificeert de functionele paringszone en voorkomt onnodige beplating.Wat is de minimale lokale dikte?Hiermee wordt de feitelijke ondergrens op het contactoppervlak vastgesteld.Waar en hoe zal het gemeten worden?Maakt productieresultaten vergelijkbaar tussen onderdelen en batches.Wat moet na verloop van tijd nog acceptabel blijven?Koppelt de coatingspecificatie aan de prestaties van het eindproduct. De dikte kan worden gemeten met methoden zoals röntgenfluorescentie of dwarsdoorsnedeanalyse. Bij de keuze van de methode moet rekening worden gehouden met de geometrie van het onderdeel, de kromming, het substraat en de locatie van de afzonderlijke coatinglagen. Het voltooide contact moet vervolgens worden geëvalueerd onder omstandigheden die het beoogde gebruik weerspiegelen. De meest relevante controles omvatten over het algemeen:Initiële en verouderde contactweerstand;Temperatuurstijging bij nominale stroomsterkte;Inbreng- en uittrekkracht;Duurzaamheid van de koppeling;Blootstelling aan trillingen of wrijving;Omgevingsveroudering waar nodig. Een diktemeting bevestigt hoeveel zilver er op het testpunt aanwezig is. Het bewijst echter niet dat de connector gedurende zijn hele levensduur een lage weerstand en een acceptabele temperatuur zal behouden. Dat bewijs wordt geleverd door het complete contactsysteem vóór en na veroudering te testen.   Er bestaat geen universeel beste dikte.Het bereik van 4–10 μm biedt een praktische referentie voor veel elektrische connectortoepassingen, maar mag niet worden omgezet in een vaste regel voor elk laadcontact van elektrische voertuigen. Een te kleine laag zilver vermindert de dekking en de slijtvastheid. Een grotere laagdikte kan de duurzaamheid verlengen, maar kan de juiste contactkracht, geometrie, materiaalkeuze en procesbeheersing niet vervangen. De meest bruikbare specificatie definieert de minimale lokale dikte in de functionele contactzone, geeft aan waar deze gemeten zal worden en verifieert de elektrische prestaties na mechanische en omgevingsveroudering. Workersbee ondersteunt maatwerk EV-laadconnector contactpunten voor AC- en DC-laadtoepassingen, inclusief contactgeometrie, materiaalkeuze en aansluitontwerp.
    LEES VERDER
laat een bericht achter

laat een bericht achter
Als u interesse heeft in onze producten en meer wilt weten, laat dan hier een bericht achter. We zullen zo snel mogelijk reageren.
  • Bestanden bijvoegen
NEEM CONTACT MET ONS OP :info@workersbee.com